


Laminació


Es coneix com laminació[1] o laminado (a voltes també es denomina rolado) al procés industrial per mig del com es disminuïx la gruixa d'una làmina de metal o de materials semblants en l'aplicació de pressió per mig de l'ús de distints processos, com la laminación d'anells o el laminado de perfils. Per tant, este procés s'aplica sobre materials en un bon nivell de maleabilidad. La màquina que realisa este procés se li coneix com laminador o tren de laminado.[2][3]
El laminado pot ser en fret o en calent. El laminado en calent és el que es realisa en una temperatura prou major a la de la recristalización del metal.[4] La forma actual del laminado en calenta deriva del procés patentat pel britànic Henry Cort en 1783, que és popularment conegut com el pare de la laminación» pel gran impacte de dit procés en l'indústria metalúrgica.[5]
L'invenció del laminador en Europa pot atribuir-se a Leonardo da Vinci en els seus dibuixos.[6] Els primers trens de laminación, encara rudimentaris pero basats en els mateixos principis, es varen trobar en Orient Mig i en el sur d'Àsia, i daten de l'any 600 a. C. Els primers trens de laminación varen ser els de tall, que es varen introduir des de lo que hui és Bèlgica a Anglaterra en 1590. Estes màquines feyen passar lingots entre rodells per a formar una placa de ferro, que despuix es passava entre rodells ranurados (talladors) per a produir barres de ferro de la mateixa secció.[7] Els primers experiments de laminación de ferro per a fabricar hojalata varen tindre lloc al voltant de 1670. En 1697, el major John Hanbury va erigir un taller en Pontypool que contava en una màquina dissenyada per a enrollar 'plaques Pontypool', un tipo de chapa negra. Posteriorment, es varen escomençar a revestir i enrollar làmines primes de ferro per a fabricar hojalata. La producció anterior de chapa de ferro en Europa s'havia realisat en forges, no en laminadoras.
La laminadora de cort es va adaptar per a produir rogles (para barrils) i ferro en forma semicircular o atres seccions per mig de procediments que varen ser objecte de dos palesos cap a 1679.
Part de la lliteratura més antiga sobre laminadores es remonta a l'ingenier suec Christopher Polhem en el seu Patriotista Testamente de 1761, a on mencionava els laminadores per a chapes i barres de ferro.[8] També explicava cóm les màquines de laminación podien aforrar temps i mà d'obra perque podien produir de 10 a 20 o més barres al mateix temps.
Es va concedir una palesa a Thomas Blockley d'Anglaterra en 1759 per al poliment i laminado de metals. En 1766 es va concedir una atra palesa a Richard Ford d'Anglaterra per al primer laminador en tàndem,[9] que es caracterisava perque el metal es laminaba en etapes successives contigües situades en el mateix bastidor. El laminador en tàndem de Ford estava destinat a laminar aram en calent.
Laminadoras modernes
Fins a ben entrat el XVIII, els trens de laminación eren accionados per rodes hidràuliques. El primer us registrat d'una màquina de vapor accionando directament una laminadora s'atribuïx a la fàbrica en Bradley de John Wilkinson en 1786, a on es va acoplar un motor Boulton and Watt a una màquina cortadora i laminadora de peces de ferro. L'ús de màquines de vapor va millorar considerablement la capacitat de producció dels tallers, fins que varen ser desplaçades pels motors elèctrics poc despuix de 1900.[10]

La pràctica moderna de la laminación es pot atribuir als esforços pioners de Henry Cort de Funtley Iron Mills, prop de Fareham en Hampshire, Anglaterra. En 1783, es va otorgar una palesa a Henry Cort pel seu us de rodells ranurados per a laminar barres de ferro.[11] En este nou disseny, els tallers podien produir 15 voltes més per dia que martilleando les peces de ferro eixides dels forns.[12] Encara que Cort no va ser el primer en usar rodells ranurados, va anar el primer en combinar l'ús de moltes de les millors característiques de varis processos de fabricació i molejat del ferro coneguts en eixe moment. Aixina, els escritors moderns ho han cridat "pare del laminado modern".
La primera màquina capaç de laminar rieles del ferrocarril va ser fundada en 1820 per John Birkenshaw en els Bedlington Ironworks de Northumberland, Anglaterra, a on va produir rieles de ferro forjat en forma de pancha de peix en llongituts de 15 a 18 pies (4.6 a 5.5 m).[12] En l'alvanç de la tecnologia dels laminadores, el seu tamany va créixer ràpidament, al mateix ritme que el tamany dels productes que es laminaban. Un eixemple significatiu d'esta evolució es va poder vore en la Gran Exposició de Londres de 1851, a on la Consett Iron Company va exhibir una plancha laminada de 20 x 3.5 pies (6.1 x 1.07 m) i 7/16 de pulgada (1.1 cm) de gruixa, que pesava 1125 libras (510.3 kg).[12] Un avance sustancial se produjo con la introducción de los laminadores de tres alturas en 1853, utilizados para dar forma a perfiles pesados.
Laminado en caliente y en frío
Laminado en caliente

El laminado en caliente es un proceso de trabajo de metales que se produce por encima de la temperatura de recristalización del material. Después de que los granos se deforman durante el procesamiento, se recristalizan, lo que mantiene una microestructura equiaxial y evita que el metal se endurezca. El material de partida suele ser piezas grandes de metal, como productos de fundición semiacabados, como losas, tochos y palanquillas. Si estos productos procedieran de una colada continua en funcionamiento, el material suele introducirse directamente en los trenes de laminación a la temperatura adecuada. En operaciones más pequeñas, el material comienza a temperatura ambient y debe calentarse. Esto se hace en un pozo de remojo a gas o aceite para las piezas de trabajo más grandes; para piezas de trabajo más pequeñas, se utiliza calentamiento por inducción. A medida que se trabaja el material, se debe controlar la temperatura para asegurarse de que se mantenga por encima de la temperatura de recristalización. Para mantener un factor de seguridad, se define una temperatura de acabado por encima de la temperatura de recristalización (entre 50 y 100 °C por encima). Si la temperatura cae por debajo de este valor, el material debe recalentarse antes de proceder a un laminado en caliente adicional.[13]
-
 Lingot tret del pou d'amere
-
 Foto de planches fredes
-
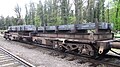 Lingots d'acer en un va vagar
-
 Agranes en un va vagar


Els metals laminados en calent generalment tenen poca direccionalitat en les seues propietats mecàniques, i carixen de tensions residuals induïdes per deformació. No obstant, en certs casos, les inclusions no metàliques impart aniran certa direccionalitat i les peces de treball de menys de 20 mm de gruixa a sovint tenen algunes propietats direccionals. El refredat no uniforme induirà una gran cantitat de tensions residuals, lo que ocorre generalment en formes que tenen una secció travessera no uniforme, tal com els voltons en I. Si ben el producte terminat és de bona calitat, la superfície està coberta de cascarilla, que és un òxit que es forma a altes temperatures. Per lo general, s'elimina per mig de decapado o un procés de netejat, que revela la superfície plana.[14] Las tolerancias dimensionales suelen ser del 2 al 5 % de las medidas de diseño correspondientes.[15]
L'acer dolç laminado en calent sembla tindre una tolerància més àmplia per al nivell de carbono inclós que l'acer laminado en fret i, per lo tant, és més difícil d'usar per a un ferrer. També per a metals similars, els productes laminados en calent semblen ser menys costosos que els laminados en fret.[16]
El laminado en calent s'utilisa principalment per a produir chapes o seccions travesseres simples, com a vies de ferrocarril. Atres usos típics del metal laminado en calent són:[17]
- Bastidors de camions
- Plaques d'embrague, rodes i llandes d'automoció
- Canonades i tubos
- Calfadors d'aigua
- Equipament agrícola
- Correges
- Chapes estampades
- Carcasses de compressors
- Edificis de metal
- Vagons gronsa de ferrocarril i components de vagons de ferrocarril
- Portes i estanteries
- Discs de fre
- Baranes per a carrers i carreteres
Laminación i conformat
Els trens de laminación a sovint es dividixen en seccions de desbaste, intermiges i d'acabament. Durant el laminado de formes, una palanqu illa inicial (redona o quadrada) en una vora de diàmetro que sol oscilar entre 100 i 140 mm es deforma contínuament per a produir un determinat producte terminat en una dimensió i geometria de secció travessera més menudes. A partir d'una palanquilla determinada, es poden adoptar diferents seqüències per a produir un determinat producte final. No obstant, ya que cada tren de laminación és significativament car (fins a 2 millons d'euros), un requisit típic és reduir el número de passades de laminación. S'han usat diferents enfocaments per a optimisar el procés, inclós el coneiximent empíric, l'ocupació de models numèrics i tècniques d'inteligència artificial. Lambiase i els seus colaboradors[18][19] varen validar un model d'elements finitos (FE) per a predir la forma final d'una barra laminada en passar d'una secció redona a una plana.
Una de les principals preocupacions en dissenyar trens de laminación és reduir el número de passades. Una possible solució a tals requisits és el pas de clavill, també cridat pas dividit, que dividix una barra entrante en dos o més subpartes, aumentant aixina virtualment la relació de reducció de la secció travessera per pas segons lo informat per Lambiase.[20] Una atra solució per a reduir el número de passades en laminadores és l'ocupació de sistemes automatizado com el propost per Lambiase i Langella.[21] Posteriorment, Lambiase va desenrollar encara més un sistema automatizado basat en inteligència artificial i particularment un sistema integrat que inclou un motor inferencial basat en Algoritmes Genètics, una base de senyes de coneiximent basada en una Ret Neural Artificial entrenada per un model paramètric d'elements finitos per a optimisar i dissenyar automàticament trens de laminación.[22]
Laminado en fret
El laminado en fredor es realisa en el metal per baix de la seua temperatura de recristalización (generalment, a temperatura ambient), lo que aumenta el seu materials|resistència a través de l'enduriment per deformació fins a en un 20 %. També millora l'acabament superficial i manté més ajustades les tolerància. Els productes comunament laminados en fredor inclouen planches, tires, barres i varetes; productes que solen ser més menuts que els mateixos productes laminados en calent. Pel tamany més menut de les peces de treball i a la seua major resistència en comparació al material laminado en calent, s'utilisen màquines de laminado de fases successives o de quatre altures.[3] El laminado en fret no pot reduir la gruixa d'una peça de treball tant com el laminado en calent en una sola passada.
Les làmines i tires laminadas en fredor se suministren en vàries formes: "totalment endurides", "semi endurides", "en un quarto de durea" i "laminadas superficialment". El laminado complet reduïx la gruixa en un 50 %, mentres que els atres impliquen una reducció menor. L'acer laminado en fredor se somet a recocido per a induir el seu ductilitat, lo que es coneix simplement com "recocido tancat i laminado en fret". El laminado superficial implica la menor cantitat de reducció, del 0,5 a l'1 %. S'utilisa per a produir una superfície plana, una gruixa uniforme i reduir el fenomen de fluencia en evitar que es formen bandes de Lüders en el processament posterior, bloquejant les recalcada en la superfície. Per a evitar la formació de bandes de Lüders, és necessari crear una densitat substancial de recalcada no fixades en la matriu de ferrita. També s'utilisa per a eliminar les asperezas en l'acer galvanisat. El material laminado en superfície s'usa generalment en processos posteriors de treball en fret quan es requerix una bona ductilitat.
Es poden laminar en fret atres formes si la secció travessera és relativament uniforme i la dimensió travessera és relativament menuda. Les formes de laminación en fredor requerixen una série de distintes operacions de conformació, per a lo que generalment es dispon de llínees de dimensionament, descomposició, desbaste, semidesbaste , semiacabado i acabament.
Si va a ser treballat manualment, els acers més suaus, més consistents i en nivells més baixos de carbono encapsulat són els més fàcils de processar, pero a costa d'un major cost.[23]
Els usos típics de l'acer laminado en fredor inclouen mobles metàlics, escritoris, archivadores, taules, cadires, tubos d'escape de motocicletes, armaris i carcasses de computadores, electrodomèstics i components, estanteries, accessoris d'allumenament, frontices, canonades, tambors d'acer, cortadoras d'herba, gabinets per a equips electrònics, calfadors d'aigua, contenidors de metal, aspes de ventiladors, paelles, kits de montage en parets i sostres, i una gran varietat de productes relacionats en la construcció.[24]
Vore també
Referències
- ↑
- ↑ Degarmo, Black & Kohser 2003, p. 384.
- ↑ 3,0 3,1 Degarmo, Black & Kohser 2003, p. 408.
- ↑ Ferrer Giménez, Carlos; Amigó Borrás, Vicente (2003). Tecnología de materiales, Valencia: Universidad Politécnica de Valencia, pp. 321. ISBN 9788497053631.
- ↑ Corporación Aceros Arequipa (2007). El acero. Lo que hay que saber, 2ª edició, Lima: Grupo Publicidad, pp. 45.
- ↑ «Archived copy». Archivat des de l'original, el 2013-10-05. Consultat el 2013-02-15.
- ↑ Landes, David. S. (1969). The Unbound Prometheus: Technological Change and Industrial Development in Western Europe from 1750 to the Present, Cambridge, New York: Press Syndicate of the University of Cambridge, pp. 91. ISBN 978-0-521-09418-4.
- ↑ Swank, James M.,History of the Manufacturers of Iron in All Ages, Published by Burt Franklin 1892, p.91
- ↑ Roberts 1978, p. 5.
- ↑ Roberts 1983, pàg. 2 & 26
- ↑ R. A. Mott (ed. P. Singer), Henry Cort: the great finer (Metals Society, London 1983), 31-36; English patents, nos. 1351 and 1420.
- ↑ 12,0 12,1 12,2 Roberts 1978, p. 6.
- ↑ Degarmo, Black & Kohser 2003, p. 385.
- ↑ Erro en la cita: L'element
<ref>no és vàlit; puix no n'hi ha una referència en text nomenadadegarmo387 - ↑ Degarmo, Black & Kohser 2003, p. 388.
- ↑ «Catalog -». metalsforasteel.com. Archivat des de l'original, el 2012-07-29. Consultat el 2018-04-29.
- ↑ «Hot Rolled Steel». Archivat des de l'original, el 2014-04-07. Consultat el 2014-03-31.
- ↑ Capece Minutolo, F.; Durante, M.; Lambiase, F.; Langella, A.(2005).«Dimensional Analysis in Steel Rod Rolling for Different Types of Grooves».Journal of Materials Engineering and Performance.14(3): 373–377.doi:10.1361/01599490523913.
- ↑ Capece Minutolo, F.; Durante, M.; Lambiase, F.; Langella, A.(2006).«Dimensional analysis of a new type of groove for steel rebar rolling».Journal of Materials Processing Technology.175(1–3): 69–76.doi:10.1016/j.jmatprotec.2005.04.042.
- ↑ Lambiase, F.(2014).«Prediction of geometrical profile in slit rolling pass».The International Journal of Advanced Manufacturing Technology.71(5–8): 1285–1293.doi:10.1007/s00170-013-5584-7.
- ↑ Lambiase, F.; Langella, A.(2009).«Automated Procedure for Roll Pass Design».Journal of Materials Engineering and Performance.18(3): 263–272.doi:10.1007/s11665-008-9289-2.
- ↑ Lambiase, F.(2013).«Optimization of shape rolling sequences by integrated artificial intelligent techniques».The International Journal of Advanced Manufacturing Technology.68(1–4): 443–452.doi:10.1007/s00170-013-4742-2.
- ↑ «Hot Rolled vs Cold Rolled Steel». spaco.org. Archivat des de l'original, el 2018-04-29. Consultat el 2018-04-29.
- ↑ «Cold Rolled Steel». Archivat des de l'original, el 2014-04-07. Consultat el 2014-03-31.
